Kategoriler
Elektrot
Örtülü kaynak elektrotları Seza Global kataloğunda toptan tedarik için listelenir: genel imalat için rutil elektrotlar, dinamik zorlamaya maruz yapılar için bazik düşük hidrojenli elektrotlar, paslanmaz çelik elektrotları ve dökme demir kaynağı elektrotları. Ağırlıklı olarak Magmaweld gamı stoklanır — ESR 13, ESB 48, EI 308L ve ENi 404 — çap ve kutu adedi seçenekleriyle.
Magmaweld ESB 48 Bazik Elektrot 2.50 x 350 mm (90 Adet)
Magmaweld · Elektrot
Magmaweld ESB 48 Bazik Elektrot 3.25 mm (90 Adet)
Magmaweld · Elektrot
Magmaweld ESB 48 Bazik Elektrot 4.00 x 450 mm (90 Adet)
Magmaweld · Elektrot
Magmaweld ENi 404 Döküm Elektrodu 2.50 x 300 mm (50 Adet)
Magmaweld · Elektrot
Magmaweld ENi 404 Döküm Elektrodu 3.25 x 300 mm (25 Adet)
Magmaweld · Elektrot
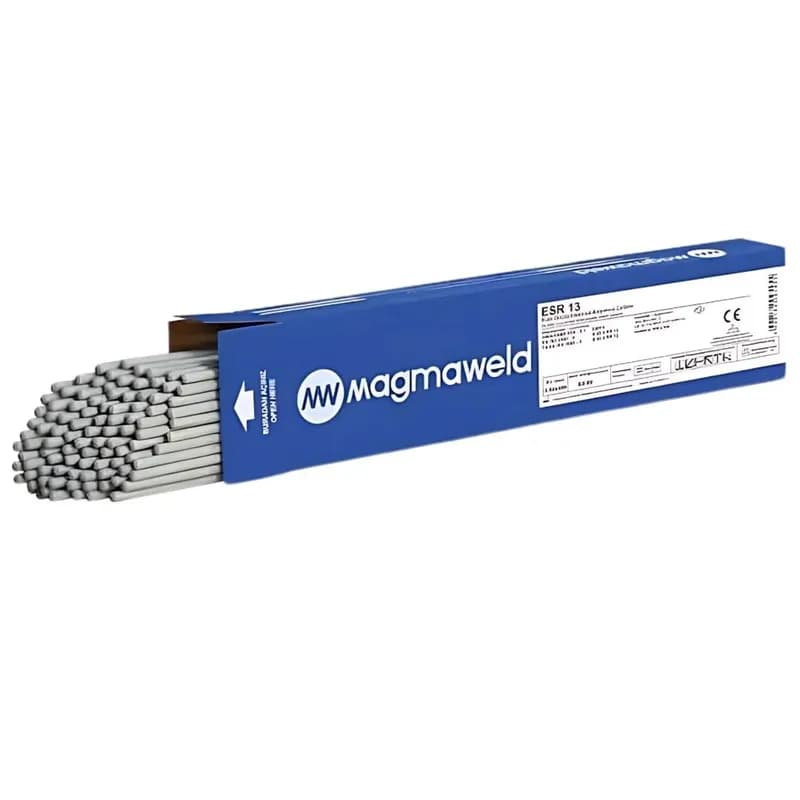
Magmaweld ESR 13 Rutil Elektrot 2.50 x 350 mm (100 Adet)
Magmaweld · Elektrot
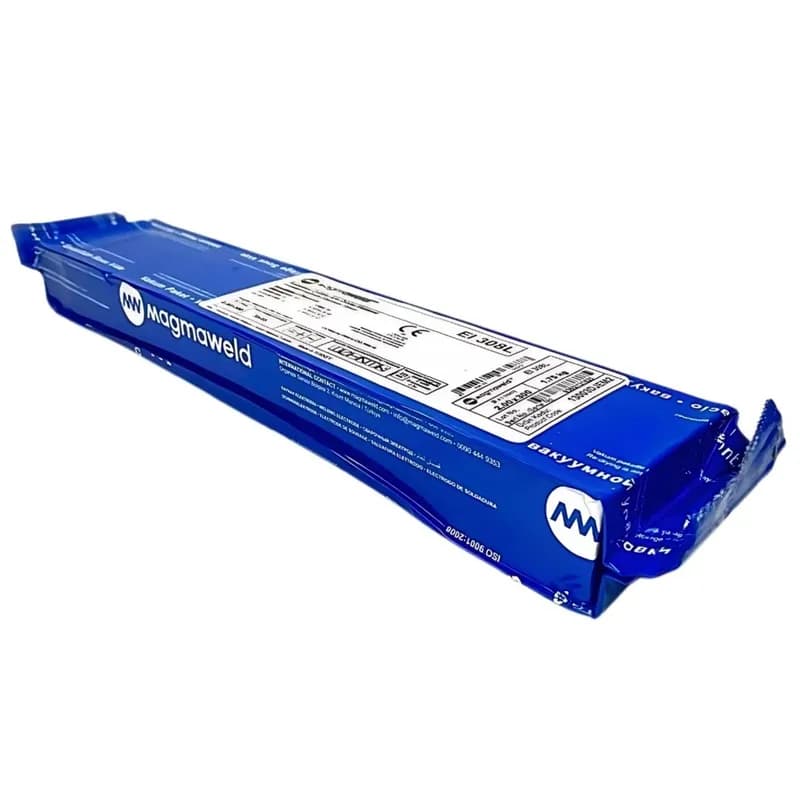
Magmaweld EI 308L Paslanmaz Elektrot 2.50 mm (80 Adet)
Magmaweld · Elektrot
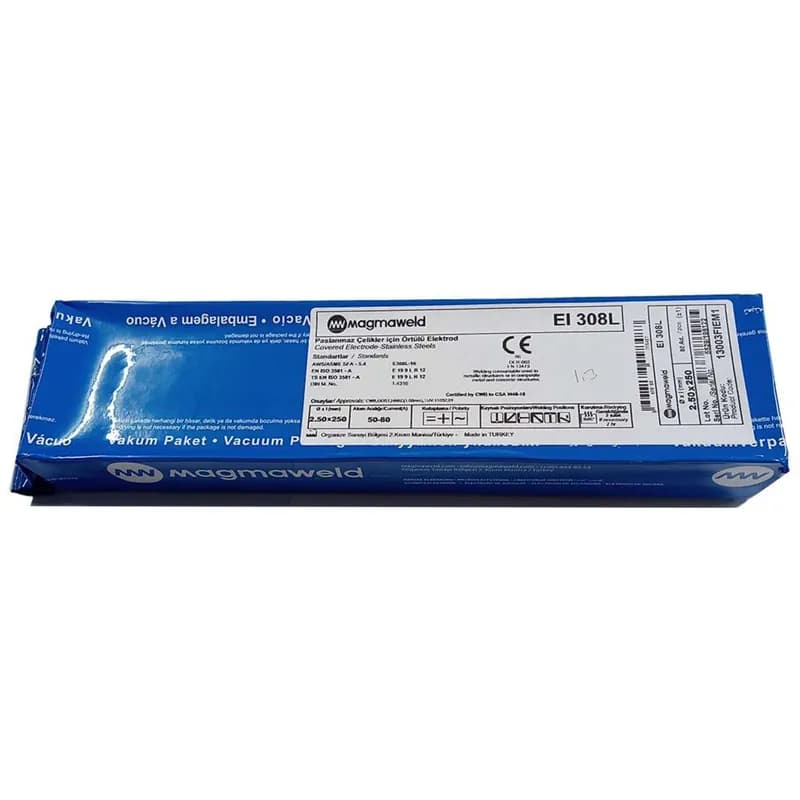
Magmaweld EI 308L Paslanmaz Elektrot 3.25 mm (60 Adet)
Magmaweld · Elektrot
Magmaweld ESR 13 Rutil Elektrot 3.25 x 350 mm (100 Adet)
Magmaweld · Elektrot
Örtü Tipi: Rutil mi, Bazik mi?
Örtülü elektrotta ilk karar örtü tipidir ve bu karar malzemeden çok işin nasıl zorlanacağıyla ilgilidir. Rutil örtü kolay ark tutuşması, ince damlalı metal geçişi, düzgün dikiş görüntüsü ve kendiliğinden kalkan cüruf verir; alternatif akımda da doğru akımda da aynı rahatlıkta çalışır. Bazik örtü ise düşük hidrojen içeriğiyle dinamik zorlamaya ve çatlağa dayanıklı, röntgen kalitesi yüksek dikişler üretir, ancak daha dikkatli bir ark kontrolü ve kuru bir elektrot ister.
Pratik kural şudur: kaynak röntgen veya tahribatsız muayeneyle kontrol edilecekse, yapı yorulma yüküne maruzsa ya da basınç taşıyacaksa bazik elektrot seçilir. Demir doğrama, ferforje, tarım makinesi, karoseri ve tamir-bakım işlerinde rutil elektrot hem yeterli hem de çalışması daha kolaydır.
- Rutil (AWS E6013): genel imalat, ince sac, galvanizli ve hafif paslı yüzeyler, AC ve DC
- Bazik (AWS E7018): köprü, çelik konstrüksiyon, gemi inşa, boru hattı, basınçlı kap ve kazan
- Paslanmaz (AWS E308L-16): Cr-Ni östenitik paslanmazlar, ısıya dayanıklı çelikler, dökme çelikler
- Döküm (AWS ENiCu-B): kır, temper ve sfero dökme demirin kaynağı, dökümün çelikle birleştirilmesi
Çap Seçimi ve Kutu Adedi
Elektrot çapı, kaynatılacak kesitin kalınlığını ve kullanılacak akımı birlikte belirler. 2.50 mm ince kesitlerde ve kök pasolarda, 3.25 mm günlük işlerin büyük bölümünde, 4.00 mm ise kalın kesitlerde ve dolgu pasolarında yüksek ergime hızı için kullanılır. Çap büyüdükçe gereken kaynak akımı da büyür; makinenin besleyebileceği en büyük çap, o makinenin gerçek iş sınırıdır.
Kutular adet bazında listelenir — ESR 13 için 100 adet, ESB 48 için 90 adet, EI 308L için 80 ve 60 adet, ENi 404 için 50 ve 25 adet — böylece sarf planlaması kilo tahmini yerine sayılabilir bir birim üzerinden yapılır.
Depolama ve Kurutma
Elektrot örtüsü nem çeker ve çektiği nem doğrudan dikişe gözenek ve çatlak olarak döner. Bu, özellikle bazik elektrotlarda kritiktir: açılmış veya nemli ortamda beklemiş ESB 48 kutusu, gerektiğinde 350 °C'de 2 saat kurutularak kullanılmalıdır. Rutil ESR 13 için 110 °C'de 1 saat, paslanmaz EI 308L için 350 °C'de 2 saat, döküm elektrodu ENi 404 için 150 °C'de 1 saat uygulanır.
Depoda elektrotlar kuru, ısıtılmış ve zeminden yalıtılmış bir alanda tutulmalı; açılan kutular kapatılarak veya kurutma dolabında saklanmalıdır. Bu alışkanlık, kaynak hatalarının önemli bir bölümünü daha ilk pasoda ortadan kaldırır.
Sıkça Sorulan Sorular
E6013 ile E7018 arasındaki fark nedir?
E6013 rutil örtülü bir elektrottur: kolay ark tutuşması, düzgün dikiş ve kendiliğinden kalkan cüruf verir, AC ve DC'de çalışır, genel imalat ve tamir-bakım işleri içindir. E7018 bazik örtülü ve düşük hidrojenlidir: daha yüksek mukavemet ve düşük sıcaklıkta çentik darbe dayanımı verir, röntgen kalitesi yüksektir ve dinamik zorlamaya maruz yapılar için kullanılır. Katalogda bu iki sınıf Magmaweld ESR 13 ve ESB 48 olarak listelenir.
Hangi elektrot çapını seçmeliyim?
Kesit kalınlığına ve makinenizin akımına göre: 2.50 mm ince kesit ve kök pasosu, 3.25 mm günlük işlerin büyük bölümü, 4.00 mm kalın kesit ve dolgu pasosu içindir. Makinenizin besleyebileceği en büyük çapı kontrol edin — 140 amper sınıfı bir makine 3.25 mm'ye kadar, 200 amper sınıfı bir makine 4.00 mm'ye kadar elektrot çalıştırır.
Paslanmaz çelik için hangi elektrot gerekir?
AWS E308L-16 sınıfı paslanmaz elektrot; katalogda Magmaweld EI 308L olarak 2.50 ve 3.25 mm çaplarında listelenir. Düşük karbonlu Cr-Ni'li östenitik paslanmaz çelikler, krom içeren ısıya dayanıklı çelikler ve dökme çelikler için uygundur; kimya, gıda, içecek ve ilaç sanayindeki tank, donanım ve boru işlerinin standart seçimidir.
Dökme demir kaynatılabilir mi?
Evet, doğru elektrot ve doğru tekniğe uyulduğunda. Kır, temper ve sfero dökme demir için monel (nikel-bakır) çekirdekli ENi 404 (Mo) kullanılır; kaynak metali ana metalle renk uyumludur ve eğeyle veya talaş kaldırarak işlenebilir. Dökümde çatlağın sebebi kaynak gerilimidir, bu yüzden 30-50 mm uzunluğunda kısa dikişler yapılmalı ve her dikiş soğumadan çekiçlenmelidir.