Kategoriler
Kumpas
Kumpas dış çap, iç çap, derinlik ve kademe ölçüsünü tek aletle verir; seçim okuma adımı ve boyda toplanır. Bu sayfa dijital, saatli ve mekanik (verniyeli) modellerin farkını, 0,01-0,05 mm okuma adımını ve doğru ölçüm için gereken alışkanlıkları açıklar. Katalogda GFB ve BMI markalarında 46 ürün bulunur.
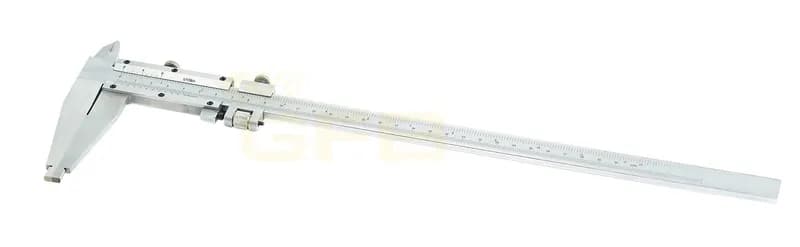
GFB Mekanik Uzun Çene Kumpas 1000 mm
GFB · Kumpas
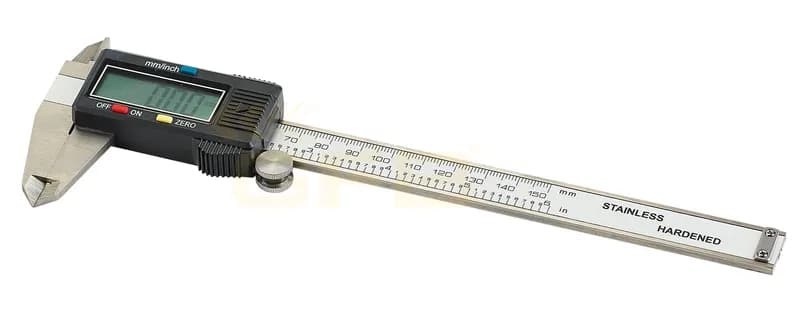
GFB Dijital Kumpas 100 mm Büyük Ekran
GFB · Kumpas
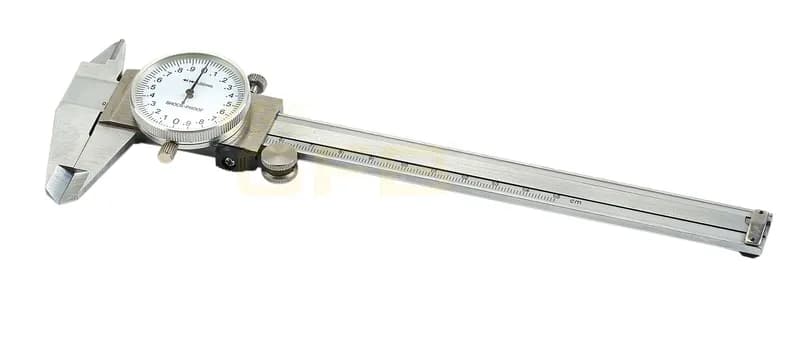
GFB Saatli Kumpas 150 mm 0,02 mm
GFB · Kumpas
GFB Dijital Kumpas 150 mm Büyük Ekran
GFB · Kumpas
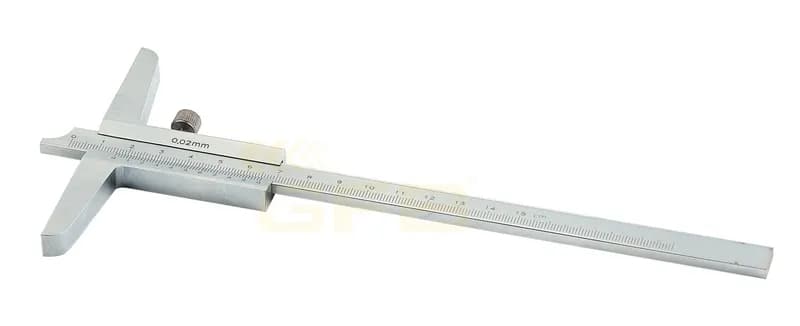
GFB Mekanik Derinlik Kumpas 150 mm
GFB · Kumpas
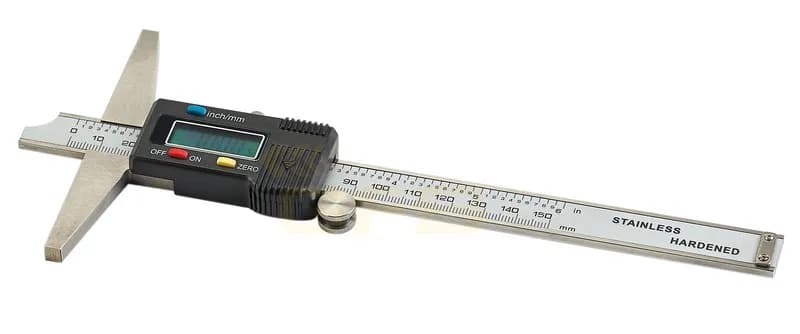
GFB Dijital Derinlik Kumpas 150 mm
GFB · Kumpas
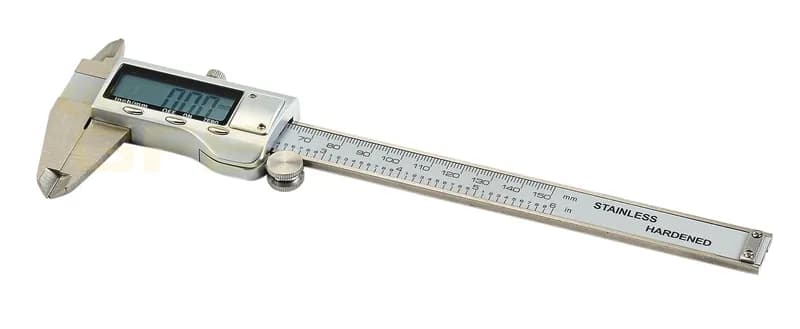
GFB Dijital Kumpas 150 mm Metal Gövde
GFB · Kumpas
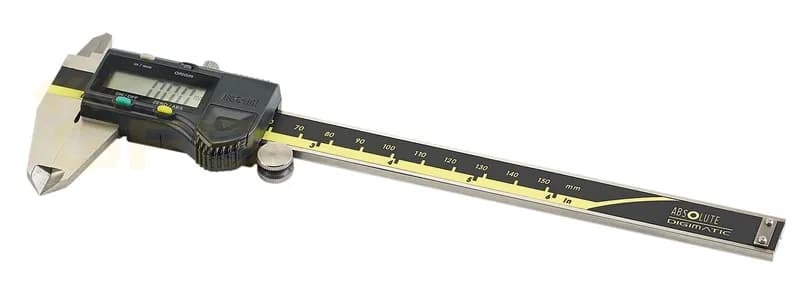
GFB Dijital Kumpas 150 mm
GFB · Kumpas
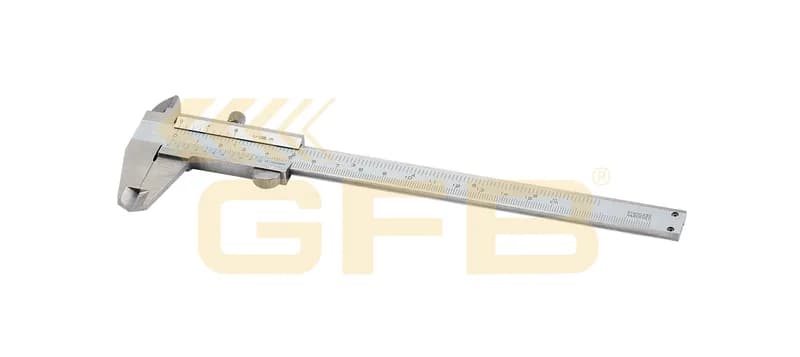
GFB Mekanik Kumpas 150 mm 0,05 mm Monoblok
GFB · Kumpas
GFB Saatli Kumpas 200 mm 0,02 mm
GFB · Kumpas
GFB Dijital Kumpas 200 mm Büyük Ekran
GFB · Kumpas
GFB Mekanik Derinlik Kumpas 200 mm
GFB · Kumpas
GFB Dijital Derinlik Kumpas 200 mm
GFB · Kumpas
GFB Dijital Kumpas 200 mm Metal Gövde
GFB · Kumpas
GFB Dijital Kumpas 200 mm
GFB · Kumpas
GFB Mekanik Kumpas 200 mm 0,05 mm Monoblok
GFB · Kumpas
GFB Dijital Kumpas 300 mm Büyük Ekran
GFB · Kumpas
GFB Mekanik Derinlik Kumpas 300 mm
GFB · Kumpas
GFB Dijital Kumpas 300 mm Metal Gövde
GFB · Kumpas
GFB Dijital Kumpas 300 mm
GFB · Kumpas
GFB Mekanik Uzun Çene Kumpas 300 mm
GFB · Kumpas
GFB Mekanik Kumpas 300 mm 0,05 mm Monoblok
GFB · Kumpas
GFB Dijital Kumpas 500 mm Büyük Ekran
GFB · Kumpas
GFB Mekanik Uzun Çene Kumpas 500 mm
GFB · Kumpas
1–24 / 47 ürün · sayfa 1 / 2
Dijital, saatli ve mekanik
Mekanik (verniyeli) kumpas pil istemez, düşmeye ve tozlu ortama dayanıklıdır ve doğru okumak alışkanlık gerektirir; okuma adımı tipik olarak 0,05 ya da 0,02 mm'dir. Saatli kumpas ölçüyü ibreli bir kadrandan verir, seri kontrolde okumayı hızlandırır.
Dijital kumpas 0,01 mm adımla okur, sıfırı istenen noktada alabilir ve mm-inç dönüşümü yapar; seri parça kontrolünde en hızlısıdır. Karşılığında pile bağımlıdır ve talaş, soğutma sıvısı ve nemden korunması gerekir — bu ortamlar için IP korumalı modeller vardır.
Monoblok ve sertleştirilmiş çeneli modeller tek parça gövdeden işlenir; ağır kullanımda ölçü kararlılığını daha uzun korur. Derinlik kumpası ise delik ve kanal derinliği için ayrı bir tiptir ve düz tabanı sayesinde referans yüzeye tam oturur.
| Tip | Okuma adımı | Nerede |
|---|---|---|
| Mekanik (verniyeli) | 0,05 / 0,02 mm | Saha, tozlu ortam, yedek alet |
| Saatli | 0,02 mm | Seri kontrol, hızlı okuma |
| Dijital | 0,01 mm | Talaşlı imalat, tolerans kontrolü |
| Derinlik kumpası | 0,01 - 0,05 mm | Delik, kanal, kademe derinliği |
Doğru ölçmenin şartları
Kumpasta hatanın çoğu aletten değil kullanımdan gelir. Çeneler parçaya dik oturmalı, ölçü çenelerin ucundan değil düz bölümünden alınmalı ve baskı hep aynı olmalıdır; fazla sıkmak yüzlerce mikron fark yaratır. Bu yüzden hassas ölçümde sabit baskı veren tırtıllı besleme tekerleği kullanılır.
Ölçüm öncesi çeneler kapatılıp sıfır kontrol edilir: dijital modelde ekran sıfır göstermeli, mekanik modelde verniyer çizgileri çakışmalıdır. Sıcaklık da etkilidir — elde uzun süre tutulan uzun bir kumpas ısınıp uzar, hassas kontrolde parça ve alet aynı ortam sıcaklığında olmalıdır.
Sıkça Sorulan Sorular
Dijital mi mekanik kumpas mı?
Dijital 0,01 mm adımla okur, hızlıdır ve sıfırı istediğiniz noktada alır; pile ve temizliğe bağımlıdır. Mekanik verniyeli kumpas pilsiz çalışır ve sahada daha dayanıklıdır, ama okuması alışkanlık ister.
0,02 mm ile 0,05 mm arasındaki fark ne?
Aletin gösterebileceği en küçük bölümdür. Genel atölye işi ve montaj için 0,05 mm yeterlidir; toleranslı parça kontrolü ve talaşlı imalatta 0,02 mm ya da dijital 0,01 mm kullanılır.
Ölçüm neden her seferinde farklı çıkıyor?
Genellikle baskı farkındandır. Çeneleri her ölçümde aynı kuvvetle kapatmak gerekir; besleme tekerleği bunun için vardır. Ayrıca çeneler parçaya dik oturmalı ve ölçü uçtan değil düz bölümden alınmalıdır.
Kaç mm kumpas almalıyım?
150 mm en yaygın boydur ve çoğu atölye işini karşılar. Boru, flanş ve büyük parça ölçen atölyelerde 200-300 mm, özel işlerde 500-600 mm uzun çeneli modeller kullanılır.
Derinlik kumpası ayrı bir alet mi?
Evet. Standart kumpasın derinlik çubuğu kısa ölçüler içindir; kanal ve delik derinliğini düzgün ölçmek için düz tabanlı derinlik kumpası kullanılır, taban referans yüzeye tam oturur.