Kategoriler
Metal Matkap Ucu (HSS)
Metal matkap ucu, kataloğun en kalabalık uç grubudur ve seçim üç şeye iner: uç malzemesi, kaplama ve boy serisi. Bu sayfa HSS ile kobaltlı HSS arasındaki farkı, kaplamaların ne yaptığını, DIN boy serilerini ve uç açısının hangi malzemede ne anlama geldiğini açıklar. Katalogda 1.100'ün üzerinde ölçü bulunur.
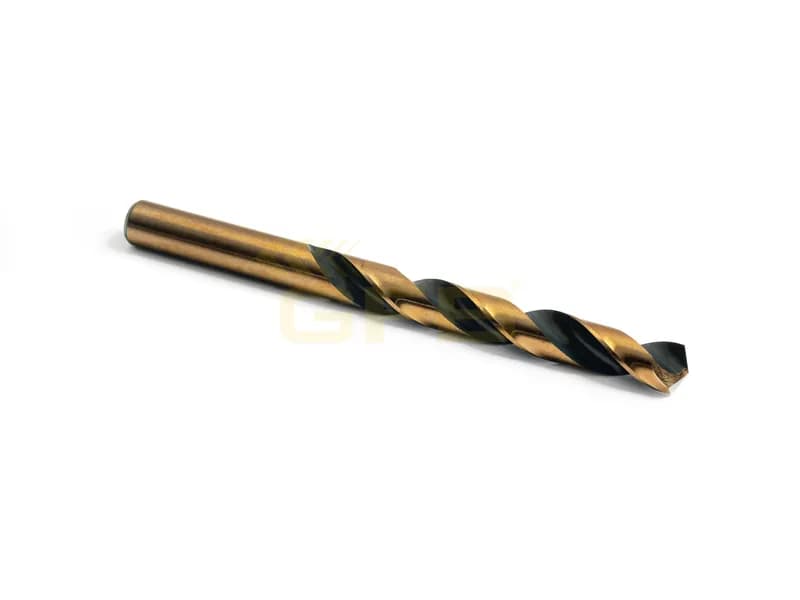
GFB Süper Seri HSS Matkap Ucu 0,5 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 0,6 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 0,7 mm Siyah
GFB · Metal Matkap Ucu (HSS)
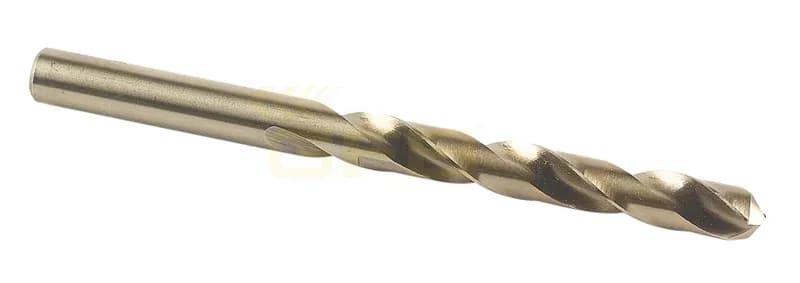
GFB Kobalt HSS-Co Matkap Ucu 0,7 mm Altın Seri
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 0,8 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB HSS Matkap Ucu 0,8 mm
GFB · Metal Matkap Ucu (HSS)
GFB Kobalt HSS-Co Matkap Ucu 0,8 mm Altın Seri
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 0,9 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB HSS Matkap Ucu 0,9 mm
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 10 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB HSS Matkap Ucu 10 mm
GFB · Metal Matkap Ucu (HSS)
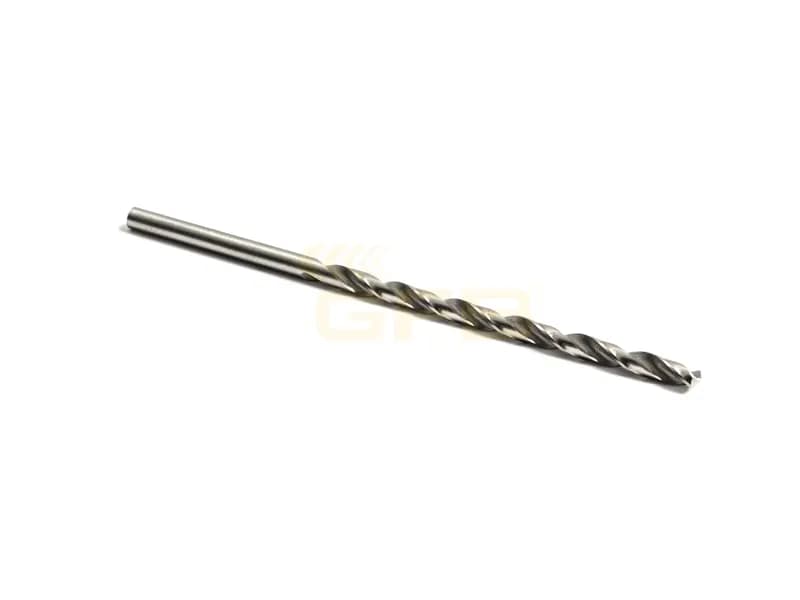
GFB Uzun HSS Matkap Ucu 10 mm Taşlanmış Beyaz
GFB · Metal Matkap Ucu (HSS)
GFB Kobalt HSS-Co Matkap Ucu 10 mm Altın Seri
GFB · Metal Matkap Ucu (HSS)
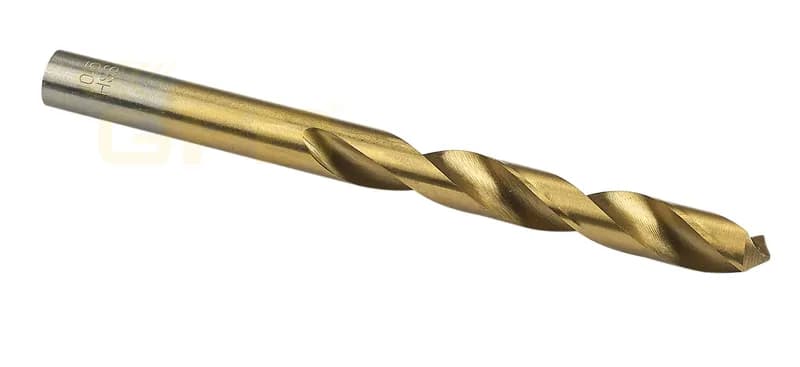
GFB Titanyum Kaplama Matkap Ucu 10 mm TiN
GFB · Metal Matkap Ucu (HSS)
GFB Uzun HSS Matkap Ucu 10 mm
GFB · Metal Matkap Ucu (HSS)
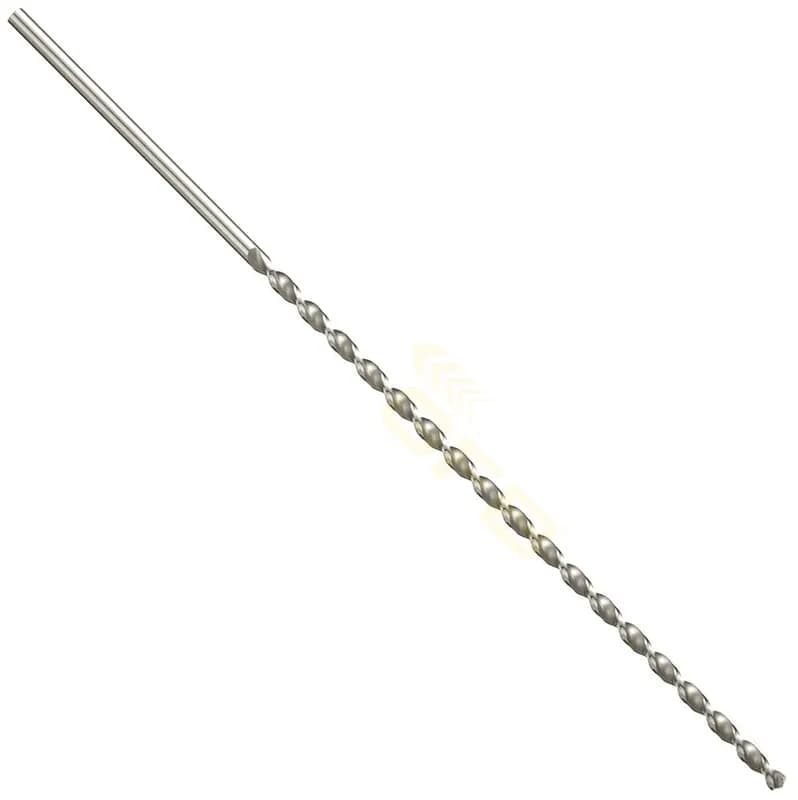
GFB Parabolik HSS Matkap Ucu 10 mm x 265 mm DIN 1869-1
GFB · Metal Matkap Ucu (HSS)
GFB Parabolik HSS Matkap Ucu 10 mm x 340 mm DIN 1869-2
GFB · Metal Matkap Ucu (HSS)
GFB Parabolik HSS Matkap Ucu 10 mm x 430 mm DIN 1869-3
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 10,1 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB Kobalt HSS-Co Matkap Ucu 10,1 mm Altın Seri
GFB · Metal Matkap Ucu (HSS)
GFB Süper Seri HSS Matkap Ucu 10,2 mm Siyah
GFB · Metal Matkap Ucu (HSS)
GFB Uzun HSS Matkap Ucu 10,2 mm Taşlanmış Beyaz
GFB · Metal Matkap Ucu (HSS)
GFB Kobalt HSS-Co Matkap Ucu 10,2 mm Altın Seri
GFB · Metal Matkap Ucu (HSS)
GFB Parabolik HSS Matkap Ucu 10,2 mm x 265 mm DIN 1869-1
GFB · Metal Matkap Ucu (HSS)
1–24 / 1200 ürün · sayfa 1 / 50
HSS, HSS-Co ve kaplamalar
HSS genel amaçlı standarttır ve yapı çeliği, alüminyum, plastik ile ahşapta çalışır. Paslanmaz çelik ve dökme demirde uç ısınır; burada %5-8 kobalt içeren HSS-Co uçlar sıcakta sertliğini koruduğu için tercih edilir.
Kaplama uç malzemesini değiştirmez, yüzeyi sertleştirir ve talaşın yapışmasını azaltır. TiN (altın sarısı) genel ömür artışı sağlar; TiAlN (koyu gri) yüksek sıcaklıkta çalışır ve sert çelikte fark yaratır. Buharlı (siyah) uçlar sürtünmeyi azaltır ve korozyona karşı korur.
| Uç | Uygun malzeme | Not |
|---|---|---|
| HSS parlak | Yapı çeliği, alüminyum, plastik | En ekonomik, genel amaçlı |
| HSS buharlı | Çelik, dökme demir | Sürtünme ve korozyon avantajı |
| HSS TiN kaplı | Çelik, alaşım | Daha uzun ömür, daha yüksek devir |
| HSS-Co (kobaltlı) | Paslanmaz, dökme demir | Sıcakta sertliğini korur |
| HSS-Co TiAlN | Sert ve ısınan çelikler | En zorlu işler |
Boy serileri ve uç açısı
Aynı çapta üç farklı boy vardır ve hepsinin DIN karşılığı bulunur: DIN 1897 kısa seri sağlam ve sapma yapmayan bir uçtur, dar alanda ve hassas işte kullanılır; DIN 338 standart boydur ve günlük işin çoğunu görür; DIN 340 uzun seri derin deliklerde kullanılır ama sapma ve kırılma riski daha yüksektir.
Uç açısı da malzemeye göre değişir: 118° genel amaçlıdır, 135° split point uçlar merkezleme yapmadan tutunur ve sert çelikte kaymayı önler. Alüminyum ve plastikte daha büyük helis açılı uçlar talaşı daha iyi tahliye eder.
Devir, ilerleme ve soğutma
Metalde ucu bitiren şey neredeyse her zaman ısıdır. Çap büyüdükçe devir düşürülür; paslanmazda daha da düşürülür ve kesme sıvısı kullanılır. Yeterli baskı da gerekir: uç kesmeden sürtünerek dönerse kesme kenarı yumuşar ve keskinliğini kalıcı olarak kaybeder.
Kalın saclarda ve büyük çaplarda önce kılavuz delik açmak hem ucu hem makineyi korur. 10 mm üzeri deliklerde kademeli delme yaygın uygulamadır.
- Çap büyüdükçe devri düşürün.
- Paslanmazda düşük devir + kesme sıvısı şart.
- Sürtünerek dönen uç körelir; sabit ve yeterli baskı verin.
- Darbeli modda metal ucu kullanmayın.
Sıkça Sorulan Sorular
Paslanmaz çelik hangi uçla delinir?
Kobaltlı (HSS-Co) uçlarla, tercihen TiAlN kaplı olanlarla. Düşük devir, sabit baskı ve kesme sıvısı gerekir; yüksek devirde paslanmaz sertleşir ve uç birkaç saniyede körelir.
DIN 338, DIN 340 ve DIN 1897 farkı nedir?
Boy serileridir. DIN 1897 kısa seri (sağlam, sapmasız), DIN 338 standart boy (genel kullanım), DIN 340 uzun seridir (derin delikler, sapma riski daha yüksek).
TiN kaplı uç ne kadar fark eder?
Kaplama yüzey sertliğini artırır ve talaşın yapışmasını azaltır; aynı malzemede daha yüksek devirde çalışmayı ve belirgin daha uzun ömrü mümkün kılar. Ancak yanlış uç malzemesini telafi etmez.
118° ve 135° uç açısı arasındaki fark nedir?
118° genel amaçlıdır. 135° split point uçlar merkezleme (punta) yapmadan tutunur ve sert çelikte kaymayı önler; ince sacda daha temiz başlangıç verir.
Uç neden mavileşiyor?
Aşırı ısınmadan. Devir yüksek, baskı yetersiz ya da soğutma yoktur. Mavileşen uçta ısıl işlem bozulur; bilenerek kısmen kurtarılabilir ama eski performansını vermez.
Aynı uçla ahşap da delinir mi?
Evet, HSS uçlar ahşapta çalışır ancak kenar temizliği ahşap uçları kadar iyi olmaz. Görünen yüzeylerde ahşap için tasarlanmış merkezleme uçlu matkap uçları tercih edilir.